轻量化需求驱动的车载材料选型逻辑
汽车工业在应对日益严苛的燃油经济性法规与新能源汽车续航焦虑时,材料减重已成为核心技术路径。铝合金挤压型材凭借其优异的比强度特性,成为车身结构件、底盘悬挂系统及动力总成支架的首选材料。相较于传统钢材,铝合金在同等强度下可实现20%-30%的减重效果,直接降低车辆行驶过程中的惯性阻力。锌合金则因其出色的压铸流动性、表面光洁度及优异的电镀性能,主要应用于内饰装饰件、按键结构件及小型连接件。这两种材料在车载原装配套体系中并非相互替代,而是基于功能场景形成互补关系,共同构建轻量化与美学并存的零部件供应链。
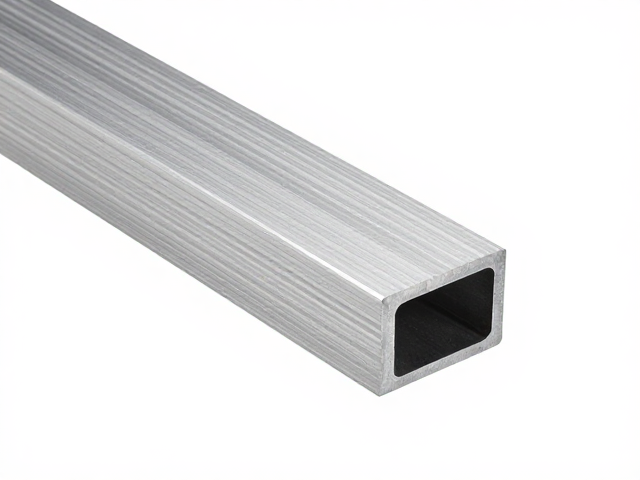
原材料的物理特性决定了其加工工艺与最终应用场景的分野。铝合金挤压型材通过高温高压将铝棒穿过模具成型,能够制造出口型复杂、壁厚均匀且长度较长的长尺寸部件,如车门防撞梁、电池包壳体框架等。这种工艺保证了材料内部晶粒组织的致密性,赋予零件极佳的机械强度和抗疲劳性能。锌合金压铸则适用于制造形状复杂、精度要求高且尺寸相对较小的精密零件,其成型速度快,适合大规模自动化生产。在车载原装配套中,工程师会根据零件的受力情况、散热需求以及外观要求进行精准匹配,铝合金侧重于结构承载与散热,锌合金侧重于精密成型与表面装饰。
铝合金挤压型材在关键结构件中的应用解析
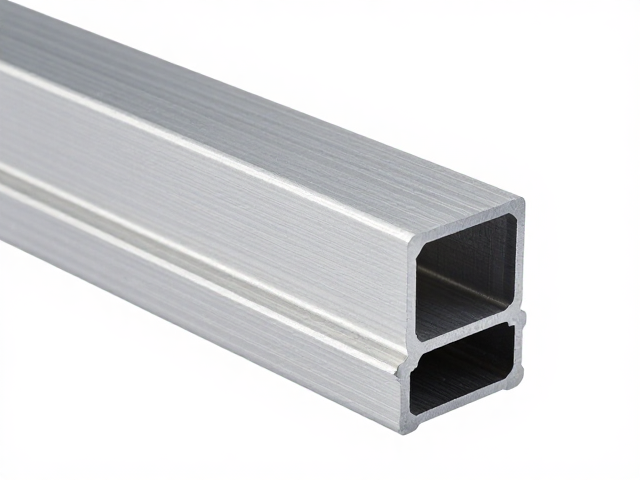
在新能源汽车电池包系统中,铝合金挤压型材的应用具有决定性意义。电池模组支架与冷却板框架通常采用6000系列或7000系列铝合金通过挤压工艺制成,这些材料具备优良的导热系数和耐腐蚀性能,能有效管理电池热管理系统的效率。以某主流车型电池托盘为例,其框架结构通过多腔体挤压型材拼接焊接而成,不仅提升了整体刚度,还通过优化截面设计降低了材料用量。这种应用场景下,材料的真实性能数据如屈服强度、延伸率及阳极氧化后的耐盐雾测试时间,直接关联车辆的安全标准与使用寿命,需严格符合ISO 9001质量管理体系下的制程控制要求。
底盘悬挂系统的轻量化同样高度依赖铝合金挤压技术。控制臂、转向节及副车架等部件正逐步由锻造或铸造向挤压型材焊接或铆接结构转变。挤压型材能够精确控制壁厚变化,在关键受力点设置加强筋,从而在保证碰撞安全性的前提下实现减重。例如,前悬挂下控制臂采用空心铝合金挤压管配合压铸接头,相比钢制件可减少约40%的质量。这种结构改进有助于降低簧下质量,提升车辆操控稳定性与舒适性。在实际工程应用中,材料供应商需提供完整的材料质保书及型式试验报告,确保每一批次挤压型材的化学成分与力学性能满足主机厂的设计规范。
锌合金在内饰与精密连接件的工程实践
锌合金在车载内饰领域的应用主要集中在高光泽度与电镀装饰件上。车门拉手、格栅饰条、仪表台出风口叶片等部件,因对表面外观要求极高,常选用压铸锌合金作为基材。锌合金压铸件表面平整细腻,经过镀铬或镍封处理后,能达到接近不锈钢的镜面效果,且成本低于不锈钢及铜件。在电子门锁扣、车窗升降开关内部齿轮等精密小件中,锌合金因其良好的自润滑性和耐磨性,能有效降低噪音并延长使用寿命。这些应用场景要求材料具备极高的尺寸稳定性,以确保在车辆长期振动环境下,零件间的配合间隙不发生明显变化。
在电气连接与固定件领域,锌合金压铸件发挥着不可替代的作用。传感器外壳、连接器插头、线束固定卡扣等部件,需要兼顾电磁屏蔽性能与机械强度。锌合金压铸件可通过精密模具成型出复杂的内部结构,如加强筋、定位柱及螺纹孔,满足自动化装配的精度要求。此外,锌合金基体上的钝化处理层能有效抵抗电化学腐蚀,适应车内高温高湿的环境。在实际配套中,主机厂会依据IP等级要求,对锌合金压铸件进行严格的盐雾测试与跌落测试,确保其在恶劣工况下的可靠性。材料的选择需结合具体使用环境,避免不同金属接触时产生电偶腐蚀,必要时需采用隔离涂层或选用兼容的金属组合。
工艺协同与表面处理的技术要点
铝合金与锌合金在车载配套中常面临连接与表面处理的技术挑战。铝合金表面易形成氧化膜,影响粘接强度与焊接质量,因此常采用激光焊、自冲铆接或结构胶连接技术。在涉及外观件时,铝合金挤压型材需经过阳极氧化或粉末喷涂处理,以提升耐候性与装饰效果。锌合金压铸件则常进行钝化、喷漆或电镀处理,以增强耐腐蚀性与美观度。两种材料的表面处理工艺需与后续装配工序紧密配合,确保涂层附着力与耐化学性符合主机厂标准。例如,电镀件需通过严格的划格试验与湿热老化测试,防止起泡或脱落。
材料回收与可持续发展也是车载配套中的重要考量。铝合金与锌合金均具有极高的回收价值,且回收再生过程能耗远低于原生材料生产。主机厂在零部件设计中日益重视材料的可回收性,倾向于使用单一材质或易于分离的材料组合。挤压型材与压铸件的边角料可直接回炉重造,降低生产过程中的材料浪费。在供应链管理环节,供应商需提供材料成分声明,确保不含铅、镉等有害物质,符合欧盟ELV指令及RoHS标准。这种绿色制造理念不仅符合全球环保法规趋势,也有助于降低整车全生命周期的碳足迹。