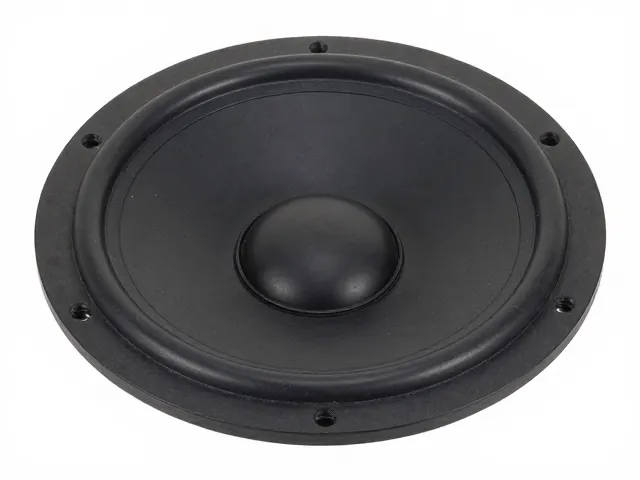
常温橡胶粘合在扬声器盆架固定的技术原理
扬声器盆架与振膜组件的连接稳定性直接影响发声单元的失真率与寿命,常温固化橡胶粘合剂通过高分子链段的物理缠结与化学交联,在无需高温烘烤或紫外线照射的条件下实现快速定位与最终定型。这类材料通常以聚氨酯、丙烯酸酯或改性硅酮为基料,其粘度特性经过专门调校,能够在施加适当压力后迅速降低内聚力,防止粘合过程中胶层因流动过度而导致的有效成分流失。在盆架固定场景中,粘合剂需克服金属或塑料盆架与纸盆或复合材料振膜之间的应力差异,橡胶材质的弹性模量能够吸收低频振动带来的剪切力,从而减少因刚性连接导致的共振峰偏移。
粘合过程中的环境温湿度会显著影响固化动力学,常温条件下空气湿度维持在40%-60%区间时,大多数水性或溶剂型橡胶粘合剂的溶剂挥发速率最为稳定,这有助于形成致密且无气泡的胶层结构。对于大面积盆架贴合,涂胶均匀性决定了最终产品的声学一致性,工业生产中常采用自动化点胶或丝网印刷工艺,确保胶层厚度控制在0.2至0.5毫米之间,过薄可能导致粘接强度不足,过厚则可能引起振膜中心偏移,进而影响高频响应的平滑度。
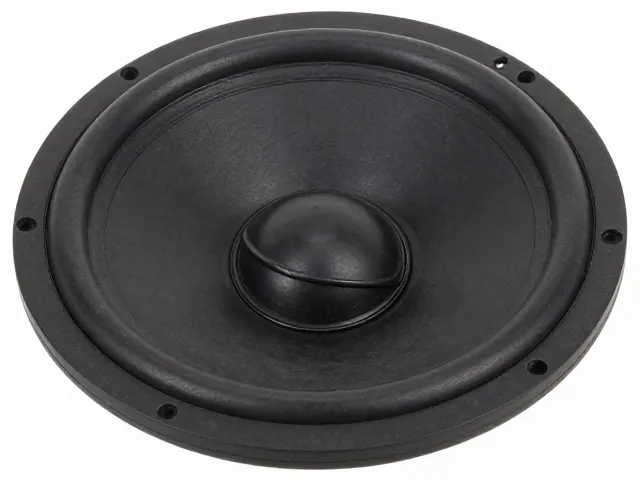
工作温度范围对粘合性能的影响机制
扬声器在长期运行中,音圈发热与外部环境变化会使盆架连接处承受持续的热循环应力,常温橡胶粘合剂的玻璃化转变温度(Tg)通常设计在零下20摄氏度至零上60摄氏度之间,这一区间覆盖了绝大多数家用音响及车载音响的典型工作环境。当环境温度低于零下10摄氏度时,橡胶基料可能发生硬化,弹性模量升高,导致缓冲能力下降,在极端低温下可能出现脆性断裂风险;而在超过60摄氏度的高温环境下,部分非耐高温型橡胶粘合剂会出现软化现象,粘接强度随温度升高呈线性衰减,这可能引发振膜在大幅振动下发生位移或脱胶。
高温老化测试数据显示,经过72小时80摄氏度热老化处理后,优质常温橡胶粘合剂的剥离强度保留率通常保持在85%以上,但若长期处于90摄氏度以上环境,聚合物链段可能发生不可逆的热降解,导致粘合失效。因此,在选型时需参考粘合剂的技术参数表中的连续使用温度上限,对于需要应对发动机舱高温或阳光直射的车载场景,必须选用经过特殊配方改良、Tg值更高且耐热性更强的特种橡胶粘合剂,以确保持久的结构完整性。
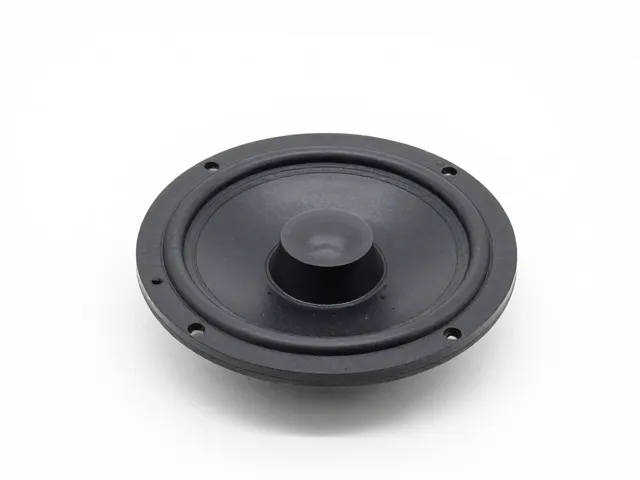
材料选型的关键参数与评估维度
在工程实践中,选型的核心依据包括拉伸强度、剪切强度、断裂伸长率以及耐黄变性能。对于需要承受较大机械冲击的盆架固定,拉伸强度通常要求不低于1.5 MPa,而剪切强度则需达到0.8 MPa以上,以确保在受到侧向冲击力时胶层不发生结构性破坏。断裂伸长率是衡量橡胶材料柔韧性的关键指标,高伸长率(通常大于150%)的材料能更好地适应振膜在高频振动下的微小形变,避免因材料刚性过大而导致振膜破裂。此外,耐黄变性能对于浅色或透明外观的扬声器尤为重要,选用添加抗紫外线剂的配方可延长产品外观保持期,减少因材料老化变色影响美观度的问题。
基材兼容性是另一项决定性因素,不同材质的盆架(如铝合金、不锈钢、工程塑料PP或ABS)表面能差异巨大,需根据基材类型选择具有相应表面处理剂的粘合剂。例如,多孔性材料如纸盆或布边需要选用渗透性较好的粘合剂以形成锚定效应,而光滑的金属表面则依赖粘合剂中的附着力促进剂形成微观化学键合。在实际应用中,建议通过小样测试验证粘合剂与特定基材组合后的固化时间、初粘力以及长期耐候性,确保所选型号能满足具体声学结构的设计要求。
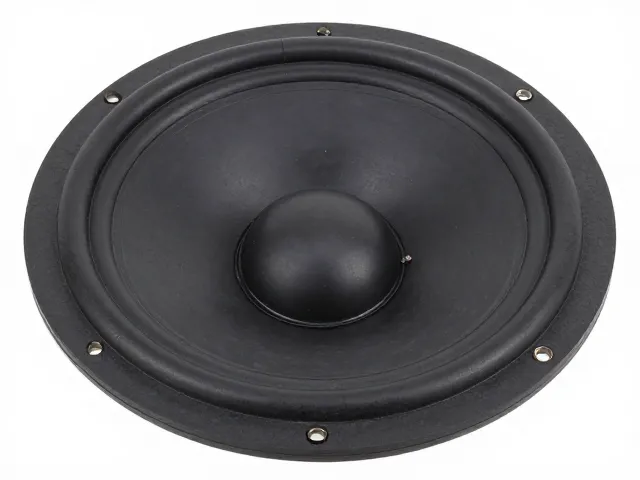
施工工艺与质量控制标准
涂胶前的表面处理是确保粘合质量的前提,盆架及振膜接触面必须保持清洁、干燥且无油污,通常采用异丙醇擦拭或等离子清洗去除微观污染物,以最大化粘合剂的表面接触效率。涂胶后需施加均匀的压力,压力值控制在0.05至0.2 MPa之间,加压时间通常为30至60秒,以促进胶层与基材的紧密贴合并排出空气。固化过程中应避免移动或振动,常温固化时间通常为24小时达到最佳强度,但在实际生产流水线上,可通过提高环境温度至25-30摄氏度来缩短定位时间,提高生产效率。
质量检测环节需包括外观检查与功能性测试,外观检查重点观察胶层是否均匀、有无缺胶、气泡或溢胶现象;功能性测试则涉及振动台测试与高温高湿老化测试,通过模拟实际使用条件验证粘合结构的稳定性。对于批量生产产品,建议定期抽检粘合剂的粘度、固含量及固化后硬度,确保批次间性能的一致性。建立完善的工艺参数记录体系,记录涂胶量、加压时间、环境温度等关键数据,有助于在出现质量问题时快速追溯原因并进行工艺优化。