常温橡胶粘合材质的物理特性与表面处理
常温下使用的橡胶粘合材质,通常指以天然橡胶、丁苯橡胶或合成弹性体为基料的胶粘剂,其分子结构具有较长的链段和较高的柔韧性。玻璃表面虽然看起来光滑,但在微观层面存在大量的硅羟基,且极易受到空气中油污、灰尘或脱模剂的污染。这种多孔且高能的无机表面与低表面能的橡胶有机链段之间,若缺乏有效的物理嵌合或化学键合,粘接强度会呈现断崖式下跌。因此,粘接前的表面预处理是决定最终性能的核心环节,任何跳过清洁步骤直接施胶的行为,都会导致界面结合力不足,形成假粘现象。
针对玻璃基材,工业与民用场景中普遍采用溶剂擦拭与机械打磨相结合的预处理方案。使用无水乙醇或丙酮对玻璃表面进行彻底擦拭,可有效去除油脂与可溶性污染物,随后需等待溶剂完全挥发,确保表面干燥无残留。对于经过酸洗或抛光处理的玻璃,建议使用细目砂纸进行轻度打磨,以增加表面粗糙度和比表面积,从而提升胶粘剂的机械咬合力。处理过程中需佩戴防护手套,避免手部油脂二次污染,同时保持操作环境的低湿度,防止水汽在界面处形成隔离层,影响橡胶分子的扩散与渗透。
热熔胶在橡胶与玻璃粘接中的选型逻辑
热熔胶(Hot Melt Adhesive, HMA)是一类在加热状态下呈熔融态,冷却后固化成型的热塑性材料。在常温橡胶与玻璃的粘接场景中,选型需重点考量胶体的软化点、开放时间及固化后的模量。由于橡胶具有较大的热膨胀系数,若热熔胶的固化后模量过高(即过硬),在环境温度变化或橡胶发生形变时,界面处会产生巨大的内应力,导致粘接失效。因此,通常推荐选用聚烯烃类(PO)或改性聚醋酸乙烯酯(PVAC)基的热熔胶,这两类材料具有较好的柔韧性和对多孔及光滑表面的渗透能力。
数据表明,适用于橡胶与玻璃粘接的热熔胶,其软化点(环球法)通常控制在65℃至85℃之间,这一区间能平衡施工时的流动性与固化后的耐热性。胶体的粘度需适中,过高的粘度会导致胶液无法充分浸润玻璃表面的微观孔隙,而过低的粘度则可能造成胶层过薄,无法提供足够的抗剥离强度。此外,需关注胶体中的增粘树脂类型,松香酯类增粘树脂对极性表面如玻璃具有较好的附着力,而萜烯树脂则能提供更高的初粘力。在实际应用中,建议优先选择经过表面活化处理的热熔胶条,或明确标注适用于非多孔基材(Non-porous substrates)的产品型号。
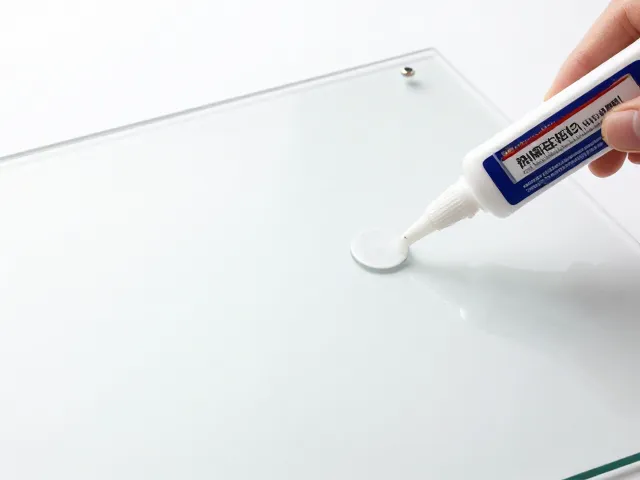
热熔胶施工温度控制与涂胶工艺
热熔胶的施工温度直接影响其流变性能和粘接效果。过高的施胶温度会导致胶体发生热降解,释放出挥发性气体,在胶层内部形成气泡,同时加速橡胶中增塑剂的迁移,导致橡胶老化变硬;过低的施胶温度则使胶液粘度过大,无法均匀铺展,造成缺胶或虚粘。对于常规的EVA或PO基热熔胶,推荐的操作温度区间为150℃至170℃。在实际操作中,应使用带有精确温控系统的热熔胶枪,并在施胶前进行空打测试,观察胶液流出状态是否连续、均匀,无拉丝或断胶现象。
涂胶工艺需严格遵循“薄而均匀”的原则。对于玻璃与橡胶的粘接,建议采用点涂或线涂的方式,胶层厚度控制在0.3mm至0.8mm之间。过厚的胶层不仅浪费材料,还会降低粘接强度,因为热熔胶本身的内聚强度通常低于其与基材的界面粘附强度。涂胶后需迅速进行合模对接,热熔胶的开放时间(Open Time)通常较短,约为10至30秒,具体取决于环境温度和胶体配方。在合模过程中,应避免胶液被挤出过多,导致有效粘接面积减少,同时也需防止橡胶基材在压力下发生永久性形变,影响产品的外观和尺寸稳定性。
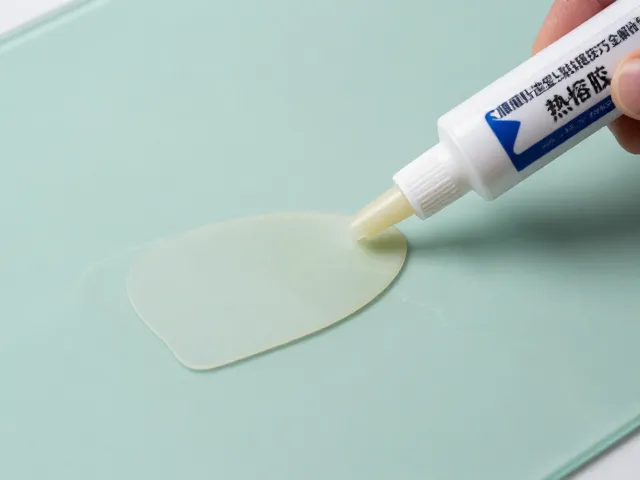
固化压力施加与后固化处理
合模后的压力施加是确保界面紧密接触的关键步骤。施加的压力需克服胶体的粘度阻力,使胶液充分填充玻璃表面的微观凹陷和橡胶表面的粗糙结构。对于平板粘接,建议使用平行夹具或重物均匀加压,压力值通常在0.1MPa至0.5MPa之间。压力过大会导致胶液过度挤出,形成干边;压力过小则无法消除界面空隙。在加压过程中,需保持压力恒定,避免抖动或冲击,以免破坏正在形成的分子间作用力。对于非规则形状或曲面粘接,需定制专用治具,确保接触面受力均匀。
固化过程分为物理冷却固化和内部应力松弛两个阶段。物理冷却通常在数分钟内完成,胶体迅速硬化定型,但此时粘接强度尚未达到峰值。内部应力松弛需要更长的时间,建议在实际应用前保留至少24小时的自然冷却和应力释放期。在此期间,避免对粘接部位进行弯折、拉伸或高温烘烤,以免诱发早期失效。对于需要立即承受载荷的应用场景,可考虑采用分段固化策略,即在初步定位后施加较小压力进行预固化,待胶体基本定型后,去除夹具,在室温下静置指定时间后,进行最终使用。这种处理方式能有效降低内应力,提高长期粘接的可靠性。