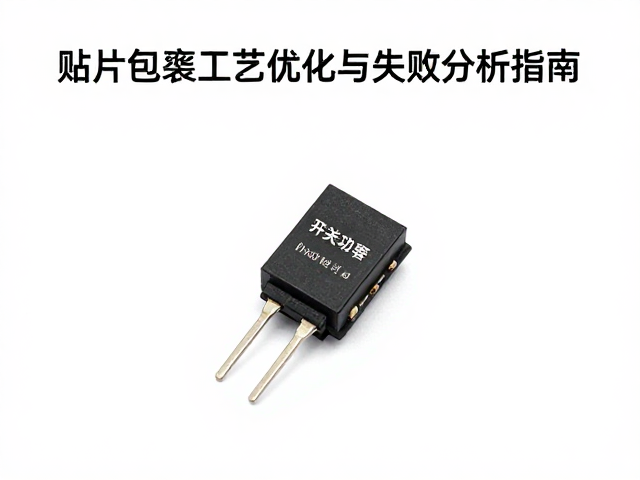
热应力与机械应力下的失效机理
开关功率管在高频开关过程中,自身产生的焦耳热会导致器件温度急剧升高,封装材料与引脚之间因热膨胀系数(CTE)不匹配产生巨大的热应力。当这种交变的热循环应力超过焊料或封装界面的疲劳极限时,微观裂纹便会在焊点根部或芯片粘接层处萌生并扩展。特别是在高功率密度应用场景中,局部热点效应会加速金属互连结构的蠕变失效,最终表现为开路或接触电阻异常增大,导致系统保护停机甚至永久性损坏。
除了热效应,外部机械应力也是导致贴片封装失效的关键因素。PCB板在回流焊过程中经历的高温冲击,以及后续组装过程中螺丝紧固、线缆连接或振动环境带来的剪切力,都会直接传递至功率管引脚。若封装体与PCB焊盘之间的刚度差异过大,机械应力无法通过封装结构有效耗散,便会集中在焊点薄弱区域。这种应力集中极易引发焊点开裂,尤其是对于大体积、高引脚数的功率器件,其封装底部的应力集中现象更为显著,虚焊和开裂风险随之大幅增加。
贴片封装工艺的关键优化策略
优化贴片封装工艺需从焊料合金选择与回流焊曲线控制入手。采用高可靠性锡膏如SAC305(96.5%锡、3.0%银、0.5%铜)能显著提升焊点的抗蠕变能力和机械强度,相比传统锡铅焊料具有更优异的长期稳定性。回流焊曲线的设定需严格遵循器件数据手册,重点优化预热区升温斜率,避免因温度变化过快导致的热冲击。同时,液相线以上的停留时间应控制在规定范围内,确保焊料充分润湿且避免金属间化合物(IMC)过度生长,从而维持焊点的最佳机械性能。
封装结构设计与PCB布局的协同优化是提升可靠性的另一核心。引入底部填充(Underfill)工艺可有效分散焊点承受的机械应力,提高器件在热循环和振动环境下的抗疲劳能力,特别适用于高功率密度模块。在PCB设计中,应优化焊盘尺寸与铜箔厚度,确保焊料有足够的体积形成规定的焊点几何形状,同时通过增加散热过孔和铜箔面积来降低热阻,减少局部温升。此外,采用共形涂层保护焊点区域,可隔绝湿气与污染物,防止电化学迁移导致的腐蚀失效。
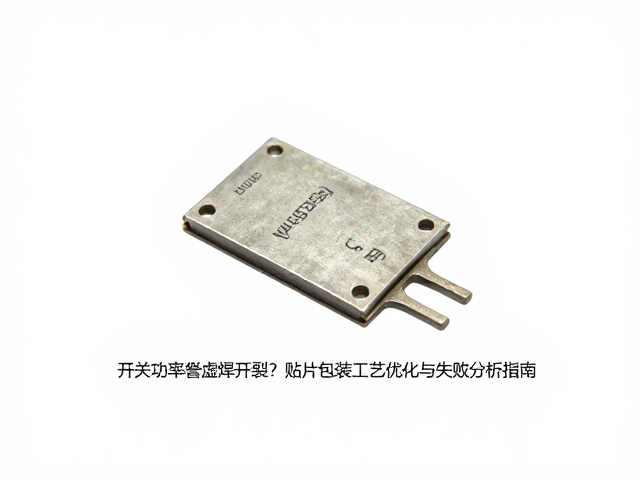
失效分析的标准流程与数据验证
失效分析通常从宏观外观检查开始,利用光学显微镜观察焊点表面是否存在裂纹、氧化、虚焊或锡珠等缺陷,并结合X-Ray检测内部焊点结构,识别空洞率、连锡或隐裂等隐蔽问题。对于疑似开裂的焊点,需进行切片分析(Cross-sectioning),通过金相显微镜观察焊料与焊盘的界面结合情况,测量金属间化合物的厚度,判断是否存在因过度反应导致的脆性断裂。这一过程需严格遵循IPC-A-610等行业标准,确保检测结果的客观性与可复现性。
微观形貌分析进一步揭示失效根源。扫描电子显微镜(SEM)配合能谱仪(EDS)可对裂纹路径及界面元素分布进行高精度表征,识别脆性金属间化合物(如Cu6Sn5、Cu3Sn)的生成状态。若发现焊点内部存在大面积空洞,需结合工艺参数分析是否因锡膏印刷厚度不均或回流焊升温速率不当导致。通过对比失效样本与合格样本的数据差异,结合热力学模拟软件验证应力分布,可准确定位虚焊或开裂的根本原因,为工艺改进提供数据支撑。