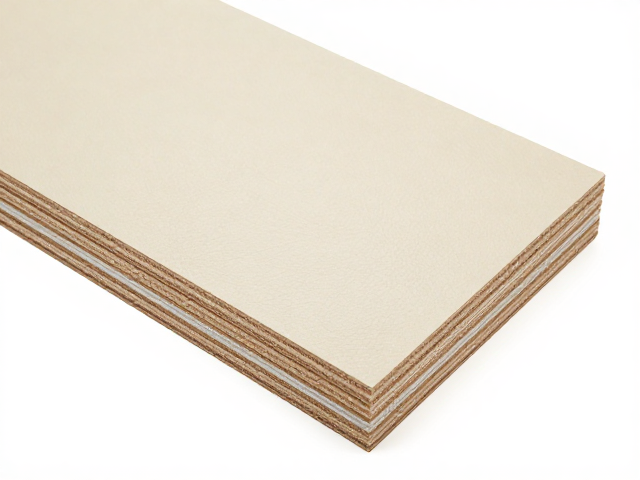
中密度纤维板材批量模具的成本构成解析
中密度纤维板(MDF)在作为批量生产模具基材时,其成本结构主要由材料损耗、机械加工工时以及表面处理处理三个核心维度构成。相较于传统木材或金属模具,MDF具备优异的均质性和加工稳定性,这使得其在开模过程中能够减少因材料内部应力不均导致的变形风险,从而降低试错成本。在批量生产场景下,模具的型腔深度、曲面复杂度以及表面光洁度要求直接决定了CNC加工或手工打磨的工时占比。通常,简单的平面结构模具,其加工工时约占整体直接成本的30%-40%,而涉及复杂三维曲面的皮革包裹模具,由于需要精细的修边和打磨以适配皮革张力,工时成本可能上升至50%以上。
材料本身的单价波动及利用率是影响总成本的另一大变量。高品质的高密度中纤板(通常密度在800-900kg/m³以上)因其吸水率低、硬度高,能提供更好的皮革附着力和成型精度,但其单价高于普通MDF。在批量模具制作中,排版优化至关重要。通过严密的排版计算,可将板材利用率提升至85%-90%之间,若利用率低于80%,废料处理及材料采购成本将显著拉高单套模具的边际成本。此外,批量模具往往需要多次复用,因此材料的基础强度必须经过严格筛选,避免因模具早期磨损导致皮革贴合出现瑕疵,进而引发整批产品的次品率上升。
皮革包裹层的工艺细节与质量控制
皮革包裹工艺的核心在于基材与皮料的贴合紧密度,这直接决定了最终产品的质感和耐用性。在MDF模具表面进行皮革包裹前,必须进行严密的封孔处理。通常使用专用的高固含封闭剂对MDF表面进行多层喷涂或擦拭,确保木材纤维完全封闭,防止皮革背胶中的溶剂渗透导致板材膨胀或变色。封孔后的表面需经过精细打磨,达到指定的粗糙度标准(通常为Rz 10-20μm),以提供最佳的机械咬合力。这一步骤若处理不当,极易出现皮革起泡、边缘翘曲或长期使用后胶层老化脱落的现象。
贴合过程中的张力控制与排气是工艺执行的关键环节。在手工或半自动贴合过程中,皮革需保持均匀的拉伸张力,避免局部过紧导致皮革纤维撕裂或过松导致褶皱。对于MDF模具的复杂曲面,通常采用分段贴合法,先固定中心定位点,再向四周辐射式铺贴,同时配合专用排气梳或真空辅助设备排出空气。胶层的涂布需均匀无积液,固化时间需根据环境温度和湿度进行动态调整。在批量生产中,标准化作业流程(SOP)的严格执行能显著降低因人为操作差异导致的成品率波动,确保每一套模具包裹后的皮革表面平整、无瑕疵,符合高端家具或内饰件的外观标准。