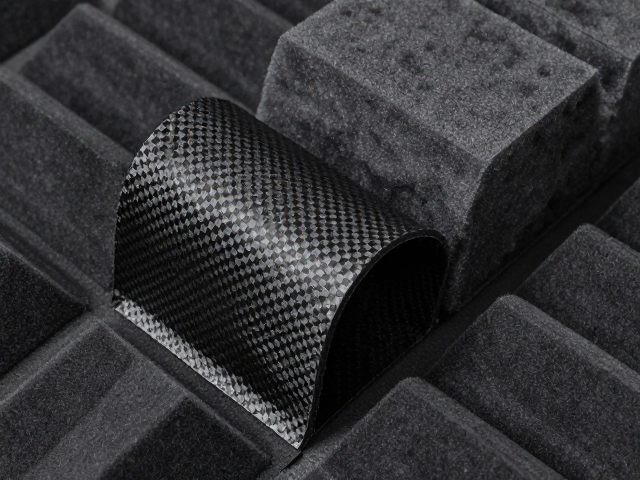
材料特性与声学耦合机制
吸音棉通常由聚酯纤维、玻璃纤维或开孔泡沫构成,其微观结构中的大量微孔能够引导声波进入材料内部,通过空气与纤维骨架的摩擦将声能转化为热能。碳纤维复合材料则以高模量、低密度的层状结构著称,具备优异的刚度和阻尼特性,但纯碳纤维在低频段往往存在谐振峰明显、易产生结构噪声的问题。将两者结合的核心逻辑在于利用吸音棉的宽频吸收特性弥补碳纤维高频共振的不足,同时依靠碳纤维的高强度维持整体结构的尺寸稳定性。这种异质材料的耦合并非简单的物理堆叠,而是需要在界面出实现声阻抗的平滑过渡,避免声波在交界面发生反射从而形成驻波,进而导致声音失真。
在实际物理模型中,吸音棉作为阻尼介质包裹或贴合在碳纤维基材表面,能够有效抑制碳纤维层板的弯曲振动。当声波撞击复合结构时,高频部分被吸音棉表面的多孔结构快速衰减,而中低频部分则通过吸音棉与碳纤维之间的粘弹性层发生剪切形变,进一步消耗能量。这种机制降低了结构辐射噪声,使得发声单元或结构体在振动过程中保持更纯粹的运动轨迹,减少因材料自身谐振带来的非线性失真。关键在于吸音棉的流阻特性与碳纤维层板的质量-刚度分布需经过严密的计算匹配,以确保声能吸收效率最大化,而非单纯增加厚度或密度。
界面处理与结构优化策略
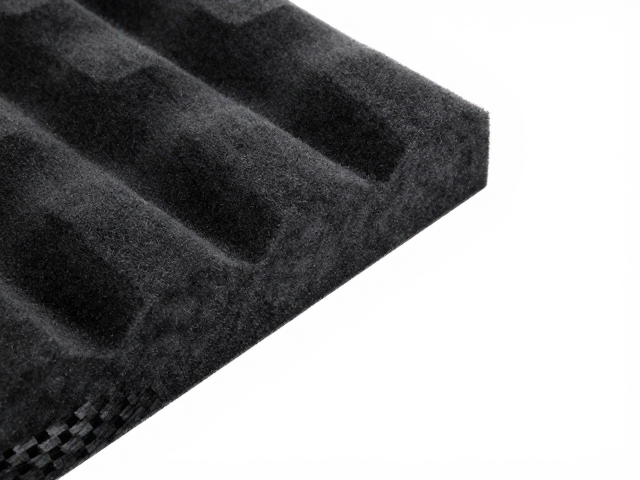
界面结合状态直接决定了复合材料的声学性能上限。传统的胶粘剂连接容易形成刚性连接点,导致局部应力集中,反而可能激发新的谐振模式。目前较为有效的方案是采用高分子粘弹性阻尼胶进行全贴合或点阵式粘接,这种胶水在受到振动时会产生内摩擦,进一步吸收振动能量。粘接层的厚度通常控制在0.5至2毫米之间,过薄无法提供足够的剪切变形空间,过厚则可能因胶层蠕变影响结构稳定性。此外,吸音棉表面可进行微孔率梯度设计,靠近碳纤维层的一侧采用较小孔径以增强结合力,外侧采用较大孔径以提升空气流通性和吸音效率,这种结构化差异有助于拓宽有效吸音频带。
结构形态的优化同样不可或缺。单一的平板结构在受到宽频声波激励时,容易产生模态耦合,导致特定频率下的失真加剧。通过将碳纤维基材设计为带有加强筋或曲面曲率的形态,可以改变其固有频率分布,使其避开常用声学频段的核心区间。吸音棉则需根据曲面形态进行定制化裁切与贴合,确保无空隙、无褶皱,避免形成空气囊腔导致低频驻波。在实际应用中,多层复合结构往往优于单层,例如在碳纤维与吸音棉之间增加一层薄型阻尼膜,能够显著提升中频段的阻尼损耗因子,从而更精细地控制振动衰减过程,降低总谐波失真。
工艺控制与检测验证
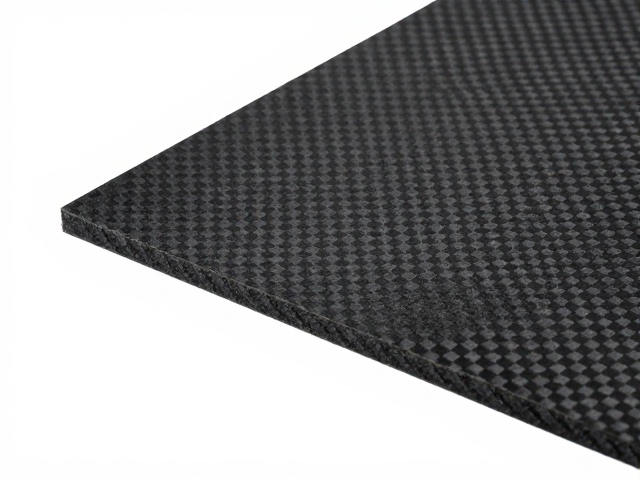
制造工艺的稳定性是保证声学性能一致性的基础。热压成型是常见的复合工艺,需精确控制温度、压力和时间,以确保吸音棉与碳纤维之间的界面结合力满足要求,同时避免高温导致吸音棉纤维熔融或结构坍塌。对于大面积部件,需解决材料受热不均导致的贴合缺陷问题,通常采用分段加压或真空辅助成型技术来提升贴合质量。后处理阶段,边缘密封处理至关重要,未密封的边缘会导致声波绕射和漏气,严重影响低频吸音效果并可能因结构松动加剧失真。因此,封边工艺需使用高阻尼密封胶,确保边缘刚度与主体一致。
验证声学性能需依赖严密的测试体系,而非主观听感。通过激光测振仪扫描复合结构在受到不同频率正弦波激励下的振动响应,可以识别出色散现象和局部谐振点。结合声学阻抗管测试,获取材料的吸音系数频谱,评估其在20Hz至20kHz范围内的能量吸收效率。实际应用中,常将复合部件置于半消音室,通过扬声器发射粉红噪声,利用传声器阵列捕捉辐射声场,计算总谐波失真(THD)指标。数据需经过多次重复实验取平均值,以消除偶然误差。只有当测试结果显示THD值在可接受范围内,且吸音系数曲线平滑无剧烈波动,方可认定该结合方案有效降低了失真率。