热压成型中纸质材质边缘悬挂缺陷的形成机理
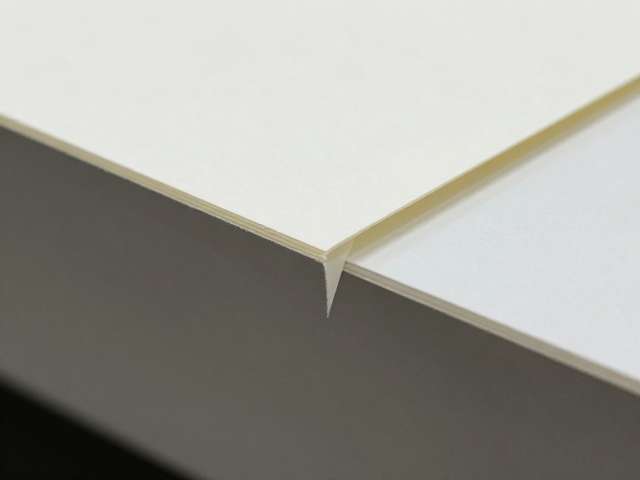
在热压成型的生产环节中,边缘悬挂缺陷主要表现为纸板边缘未能完全贴合模具或脱离时残留多余纤维,这种现象通常源于热压温度与压力参数的匹配失衡。当加热温度过高或保压时间过长,纸质材料中的植物纤维结构发生过度软化,导致其在模具闭合过程中产生流动性溢出。一旦压力分布不均,溢出的浆料或软化纤维便会在模具边缘形成不规则的突起或粘连,冷却定型后即表现为难以去除的边缘悬挂物。
材质本身的物理特性也是诱发该缺陷的关键变量。不同克重和湿强度的纸板在受热后的形变率存在显著差异,高克重纸板因纤维密度大,内部热量传递缓慢,容易造成表面已定型而内部仍处于软化状态,进而在脱模瞬间因应力释放不均导致边缘撕裂或挂丝。此外,纸张表面的施胶量若过低,纤维间的结合力减弱,在高压作用下更容易发生微观层面的断裂和粘连,使得边缘区域出现毛糙或悬挂现象,直接影响后续组装或外观质检的合格率。
视觉检测与触觉辅助的识别标准
肉眼观察是识别边缘悬挂缺陷最直接且基础的手段,操作人员在光线充足的环境下,需重点审视成型件边缘与模具接触面的贴合情况。合格的边缘应呈现平滑、连续的直线或曲线,无明显的毛刺、翘边或多余纤维残留。若发现边缘处有细微的纤维束向外延伸,或边缘轮廓模糊、呈锯齿状,即可初步判定为悬挂缺陷。对于微小缺陷,可借助放大镜观察纤维断裂后的粘连形态,确认是否因热压过程中纤维未完全切断或分离。
触觉检查能进一步验证视觉判断的准确性,通过手指轻触成型件边缘,感受其光滑度与硬度变化。正常的边缘触感应均匀一致,无明显凸起或粗糙感。若指尖感觉到细微的阻滞感或纤维团块,即便视觉上不明显,也属于潜在的悬挂缺陷。在实际操作中,可将成型件边缘轻轻划过白色无尘纸,若留下纤维痕迹或纸张破损,则明确指示边缘存在悬挂或毛边现象,需立即调整工艺参数或更换模具。
工艺参数优化与模具维护策略
针对热压成型中出现的边缘悬挂问题,调整热压温度与压力是首要解决路径。适当降低热压温度可减少纤维过度软化,避免浆料溢出;同时,优化压力曲线,确保模具闭合过程中压力均匀分布,避免局部压力过大导致材料挤压变形。保压时间的控制同样重要,过长的保压时间会增加纤维粘连风险,需根据纸张厚度和湿度精确计算最佳时间窗口,确保材料充分定型而不发生过度形变。
模具的清洁与维护对防止边缘悬挂至关重要。模具表面残留的旧胶渍或纤维碎屑会干扰新材料的成型,导致边缘贴合不紧密。每次生产前需彻底清洁模具型腔,检查模具边缘是否有磨损或缺口,这些微观缺陷会直接导致材料流动异常。对于高精度要求的纸制品,建议采用定期抛光模具表面,保持其光洁度,从而减少纤维粘连的可能性。此外,监控环境湿度,保持生产车间温湿度稳定,有助于维持纸张含水率的一致性,进一步降低边缘悬挂缺陷的发生概率。