材料特性对热传导与结构刚性的底层影响
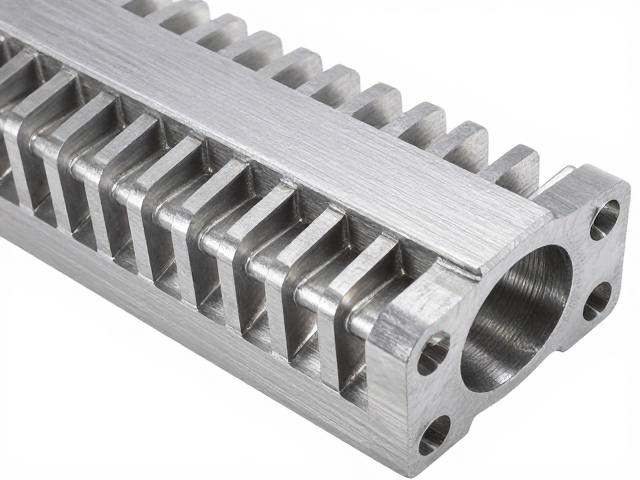
铁质冲压件与压铸铝件在物理属性上存在着显著的差异,这种差异直接决定了它们在应对高热负荷与机械应力时的表现。铁基材料,通常指低碳钢或高强钢,具有较高的密度和优异的热容量,但其导热系数相对较低,通常在50-60 W/(m·K)之间。这意味着热量在铁质部件内部传递的速度较慢,容易在局部形成热积聚。相比之下,铝合金的导热系数通常在150-200 W/(m·K)之间,能够更迅速地将热量从热源中心传导至表面或散热鳍片。这种导热效率的差异,使得压铸铝在需要快速散热的场景中具有天然优势,而铁质冲压件则更多依赖于结构设计来辅助热管理。
在强度方面,两者遵循不同的力学逻辑。铁质冲压件通过冷作硬化效应提升屈服强度,其抗拉强度通常可达300-600 MPa甚至更高,且材料各向同性较好,适合承受多方向的复杂载荷。压铸铝件虽然密度仅为铁的三分之一,但其比强度(强度与密度之比)表现优异,且铸造工艺允许实现更复杂的几何形状。然而,压铸铝内部可能存在微小的气孔或缩松,这在极端冲击下可能成为应力集中点。因此,在需要极高刚性的结构中,铁质冲压件往往能提供更高的静态支撑力,而压铸铝则更擅长在轻量化与适度强度之间寻找平衡。
散热路径优化与鳍片几何设计
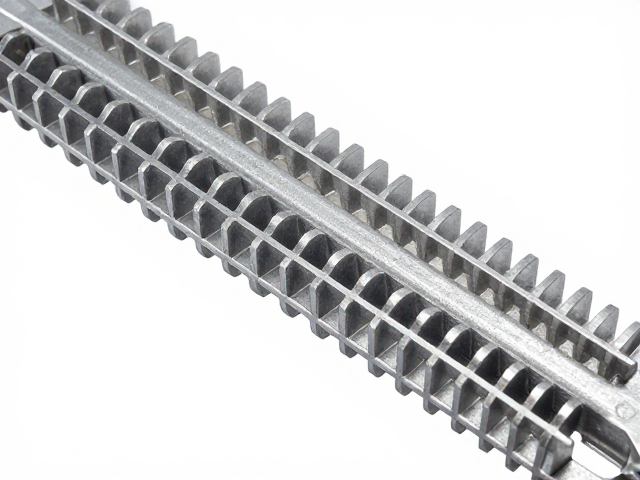
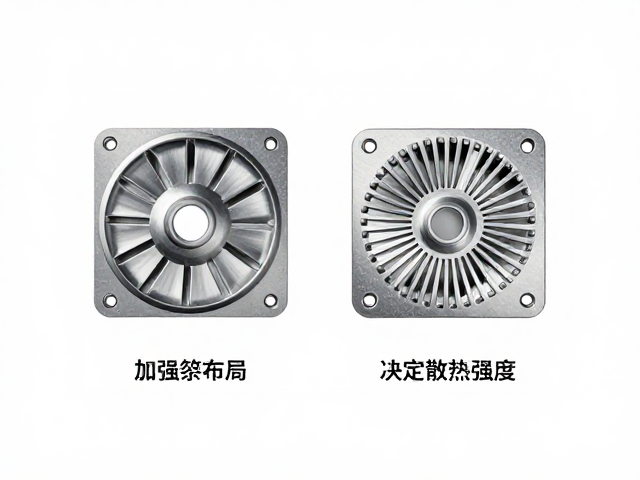
在压铸铝结构中,加强筋不仅是支撑元件,更是热传导的关键路径。设计师通常采用平行排列的梳状或网格状筋位,以最大化与空气的接触面积。由于铝的高导热性,热量能迅速通过主体传导至这些筋位,再通过自然对流或强制风冷散发。例如,在电子功率模块外壳中,肋板的高度与间距通常经过严密的热仿真计算,间距过小会导致空气流动受阻,形成热滞留区;间距过大则会降低结构刚度,导致有效散热面积不足。理想的布局往往呈现为从热源中心向外辐射的扇形筋位,这种拓扑结构能确保热量均匀分布,避免局部过热。
铁质冲压件的加强筋布局则更多考虑冲压工艺的可行性与结构稳定性。由于钢材导热慢,单纯依靠增加表面积效果有限,因此设计重点在于通过筋位形成封闭或半封闭的热腔,利用材料本身的热容进行缓冲。冲压件的筋位通常较厚且间距较大,以抵抗冲压过程中的回弹并保证整体刚性。在某些高热密度应用中,铁质冲压件会结合导热垫片或相变材料,此时加强筋的设计需预留平整的安装面,以确保热界面材料的有效贴合。这种“以容配速”的思路,要求筋位布局必须兼顾热阻最小化与结构抗变形能力,通常表现为在热源周围设置周向加强环,以抑制因热膨胀引起的结构畸变。
强度支撑与抗变形能力的结构响应
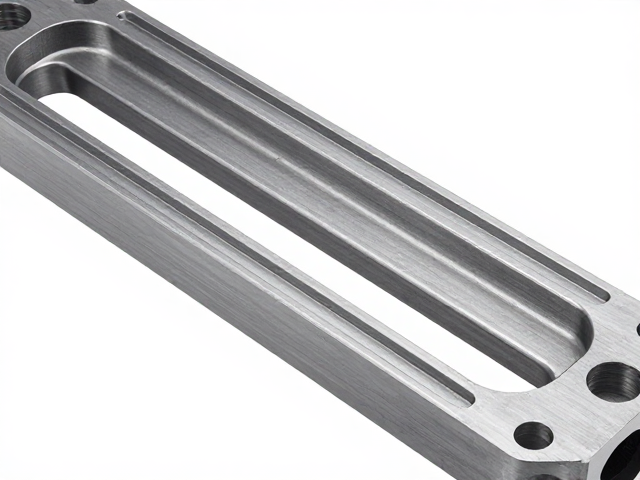
加强筋在提升结构强度中的作用表现为对惯性矩的改变。在压铸铝件中,筋位通常垂直于主要受力面,以抵抗弯曲应力。由于铝的弹性模量较低(约70 GPa),相比铁(约200 GPa)更容易发生弹性变形,因此压铸铝的加强筋往往需要更高的截面高度或更严密的网格分布来维持刚度。例如,在大型铝制支架中,交叉筋位能有效分散点载荷,防止局部屈服。此外,压铸铝的筋位根部需设置适当的圆角过渡,以缓解应力集中,防止疲劳裂纹的产生。这种设计逻辑强调在有限材料体积下,通过几何优化实现最大的抗弯刚度。
铁质冲压件的加强筋则常采用压印成型或拉深工艺形成,其厚度通常与母材一致或略厚,以增强局部刚度。由于钢材的高屈服强度,铁质冲压件可以通过较薄的筋位提供足够的支撑,从而实现轻量化。然而,冲压件在折弯处易产生加工硬化,若加强筋布局过于密集,可能在后续装配或受力中引发微裂纹。因此,铁质冲压件的筋位设计常遵循“疏密有致”的原则,在关键受力点设置加强凸台,在非受力区保持平滑过渡。这种布局不仅提升了整体结构的抗扭能力,还减少了材料浪费,使得部件在承受冲击载荷时能通过塑性变形吸收能量,而非直接断裂。
工艺约束对布局形态的最终定型
压铸工艺对加强筋的布局有着严格的几何限制。为了保证熔融铝液能顺利填充模具并减少冷隔、浇不足等缺陷,筋位的高度与厚度需遵循特定比例,通常筋厚不超过主体壁厚的0.6-0.8倍。此外,压铸件的筋位方向需与开模方向一致或成小角度,以避免复杂的侧抽芯结构,这限制了某些三维复杂筋位的实现。同时,压铸过程中产生的内应力会影响筋位的最终尺寸精度,因此设计时需预留收缩余量。这些工艺约束使得压铸铝的加强筋布局趋向于规则化、模块化,便于模具制造与生产控制,同时也影响了其长期服役中的热循环稳定性。
铁质冲压件的工艺自由度主要体现在模具的复杂程度上,但受限于板材的延展性与回弹特性。深拉深或多步冲压工艺允许形成复杂的三维筋位,但需精确计算材料流动,防止起皱或破裂。冲压件的筋位通常带有一定的拔模斜度,以便于脱模,这会影响其与相邻部件的贴合精度。此外,冲压件在后续表面处理(如镀锌、电泳)时,筋位的缝隙处易出现积液或涂层不均,进而影响耐腐蚀性能。因此,铁质冲压件的加强筋布局需综合考虑成型极限、脱模需求及后处理工艺,往往表现为更简洁、大尺度的结构特征,以平衡制造效率与长期可靠性。