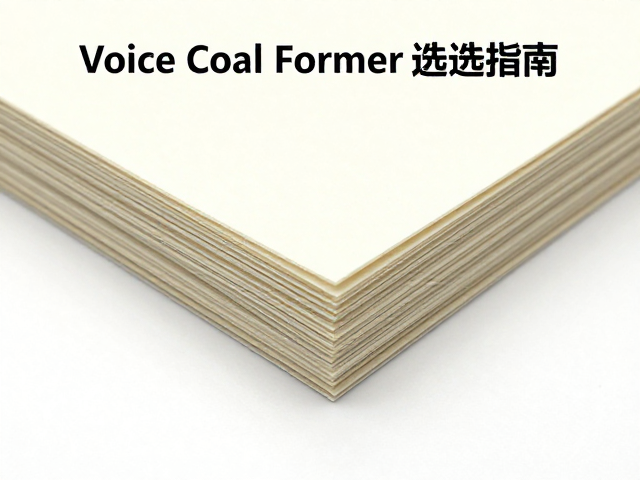
边缘平整度对线圈骨架结构稳定性的影响
在微特电机与精密声学器件的研发制造中,音圈骨架作为承载线圈的核心部件,其几何精度直接决定了运动部件的同心度与动态响应。纸质材质的音圈骨架在成型过程中,边缘区域的应力分布最为集中,这一微观结构的完整性往往反映了原材料纤维交织的紧密程度以及涂布工艺的均匀性。当观察骨架边缘时,若发现毛刺、分层或明显的锯齿状缺陷,通常意味着纸基材料在高压冲压或热压定型时发生了纤维撕裂或树脂渗透不均,这种结构上的微观损伤会在电机高速运转时因离心力或热膨胀而引发共振,进而导致噪音增加或线圈移位。
边缘的平整度不仅是外观指标,更是材料内应力释放状态的直观体现。优质纸质基材经过严格的含水率控制与表面处理,在成型后能保持边缘的锐利与平滑,这种物理特性有助于线圈绕组的紧密贴合,减少空隙率,从而提升散热效率与电气性能的一致性。相反,劣质纸张由于纤维长度不一或粘合剂配比不当,在成型边缘容易出现卷曲或波浪形变形,这种形变在后续装配中难以通过常规校正消除,最终导致音圈在磁隙中运行时产生摩擦或卡滞,严重影响产品的使用寿命与可靠性。
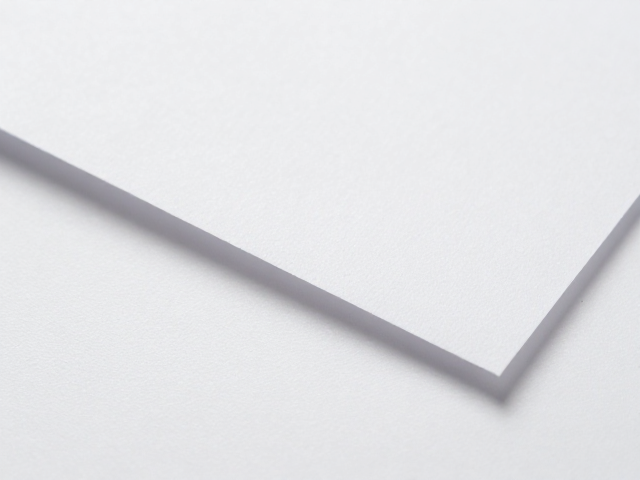
视觉检测中纸质基材的微观特征识别
在实际的生产质检环节,通过肉眼或简易光学设备观察边缘平整度,是快速筛选纸质材质优劣的有效手段。合格的纸质音圈骨架边缘应呈现连续、无断点的直线或圆弧形态,表面无明显凹凸不平或颗粒感。若边缘存在细微的毛边或纤维外露,这通常表明纸张的抗张强度不足或表面涂层附着力较差,在受到机械应力时纤维容易脱落。此外,边缘颜色的均匀性也是关键观察点,若边缘出现发白或色泽不均,可能暗示纸张在浸渍树脂过程中吸收不均,导致局部固化不完全,这种结构性弱点会在高温环境下加速老化,导致骨架变形。
进一步观察边缘与骨架主体的连接处,可以判断成型压力的合理性。理想的边缘过渡应当圆润且无裂纹,若发现连接处有细微裂纹或发白现象,说明成型过程中压力过大或模具温度控制不当,导致纸质基材发生脆性断裂。这种微观裂纹在后续高温烘烤或长期通电发热过程中会迅速扩展,导致骨架结构解体。因此,通过细致观察边缘是否有因应力集中导致的微裂纹,可以有效预判纸质材质的韧性与耐温性能,为选材提供直观的数据支持。
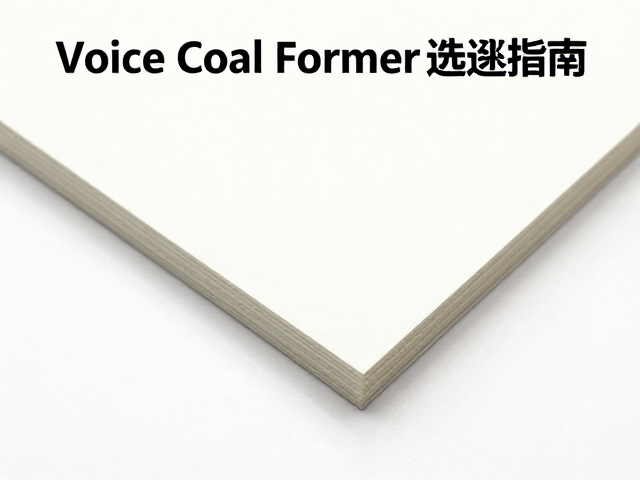
工艺参数与材质表现的关联性分析
纸质音圈骨架的边缘质量与造纸工艺中的打浆度、施胶度及干燥曲线有着严密的逻辑联系。高打浆度的纸浆纤维结合紧密,抗撕裂强度高,在成型后边缘不易产生毛糙;而施胶度不足会导致树脂在纸基中渗透过快,造成边缘处树脂堆积,形成硬质凸起,破坏平整度。在实际生产中,若发现边缘普遍存在树脂溢出或硬化块,需检查浸渍液的粘度与固化时间,这直接反映了材料在加工过程中的工艺窗口是否合理。材质的优劣不仅体现在成品外观,更体现在其对工艺参数的适应能力,稳定的边缘表现需要原材料具有高度一致的物理化学特性。
干燥工艺对边缘平整度的影响同样显著。不当的干燥速率会导致纸张内部水分梯度分布不均,进而在成型后产生内应力,表现为边缘翘曲或扭曲。优质纸质材料在经历高温高湿环境后,仍能保持边缘的原始形态,这得益于其经过特殊交联处理或采用高强度长纤维原料。通过对比不同批次纸质骨架在相同环境条件下的边缘变化,可以评估材料的尺寸稳定性。边缘无变形、无变色、无粉化的表现,是判断纸质材质是否具备长期服役能力的核心依据,也是确保音圈骨架在极端工况下保持结构完整性的关键因素。