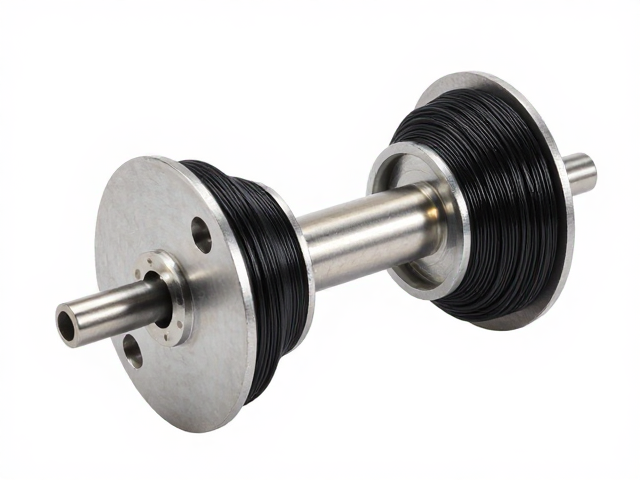
阻抗匹配在音圈骨架设计中的物理基础
自动绕线音圈骨架并非单纯的支撑结构,其几何尺寸与材料特性直接决定了线圈的电感与直流电阻,进而影响整体阻抗曲线的形态。在精密声学元件制造中,骨架的壁厚、线槽深度以及外径公差会显著改变铜线的缠绕密度与层间分布,这种物理形态的差异是阻抗匹配的首要变量。若骨架尺寸偏差过大,会导致线圈有效长度增加或截面积变化,使得最终绕制的音圈直流电阻偏离目标值,造成系统阻抗失配,引发频率响应失真或功率处理能力下降。
为了实现高保真音频信号转换,骨架必须提供极高的尺寸稳定性,确保每一匝线圈在磁场中的位置精确可控。现代高精度加工技术通过微米级的模具控制,使骨架的内径和外径公差控制在极小范围内,从而保证线圈绕制的几何一致性。这种一致性消除了因骨架变形或尺寸波动带来的电阻离散性,使得批量生产的音圈具有高度一致的阻抗特性,为后续与分频器或功放的精准对接奠定物理基础。
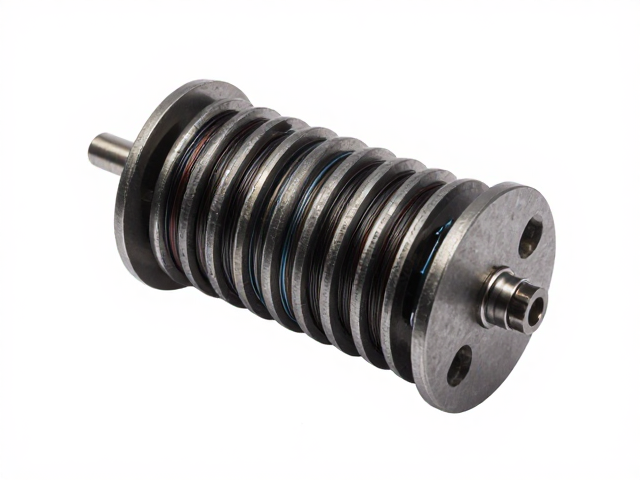
高精度加工对线槽精度的核心控制
线槽的几何精度是决定绕线张力均匀性和线圈排列紧密度的关键因素,直接影响阻抗的稳定性。在自动绕线过程中,线槽的宽度和深度误差会导致线圈层间高度不一致,进而改变线圈的等效电感量和分布电容。高精度CNC加工或精密注塑工艺能够确保线槽侧壁的垂直度和底面的平整度,避免绕线时出现“叠线”或“悬空”现象,从而维持线圈直流电阻的离散性在极低水平,这是实现阻抗匹配不可或缺的一环。
此外,骨架材料的耐热性与低吸湿性也是高精度加工需要重点考量的指标。音圈在大功率工作环境下会产生显著热量,若骨架材料在高温下发生热变形或吸收环境湿气导致尺寸变化,线圈的阻抗特性将随温度漂移而失效。因此,选用聚酰亚胺或高性能工程塑料作为骨架基材,并结合严格的退火处理工艺,能够消除材料内应力,确保骨架在长期高温高湿环境下保持几何尺寸不变,从而维持阻抗参数的长期稳定性。
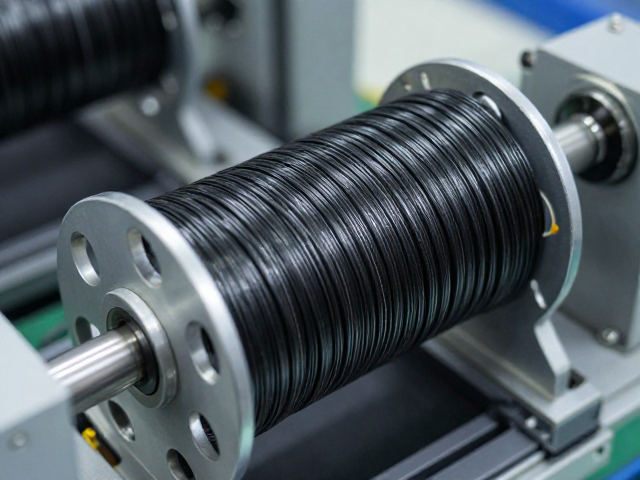
自动化绕线工艺对阻抗一致性的保障
自动绕线机通过高精度的张力控制系统和排线算法,确保铜线在骨架上的排列紧密且均匀,这是实现阻抗匹配的核心工艺环节。传统的手工或半自动绕线难以保证每层线圈的匝数精度和层间间隙的一致性,而现代全自动绕线设备能够实时监测绕线张力,动态调整排线速度,使得线圈的直流电阻波动范围控制在毫欧级别。这种工艺精度直接降低了批次间的阻抗差异,使得每个音圈单元都能严格遵循设计图纸上的阻抗曲线。
绕线过程中的端头处理与焊接质量同样会干扰阻抗匹配的效果。自动化设备通常配备精密的端头固定与激光焊接或超声波焊接系统,确保引出线与线圈主体的连接点接触电阻最小化且稳定。若连接点存在虚焊或接触不良,会导致阻抗值不稳定甚至断路,严重影响音频信号的传输效率。通过自动化流程标准化端头处理,消除了人为操作误差,使得音圈的阻抗特性在不同工作状态下保持高度一致,提升了整体声学系统的可靠性。
检测与反馈机制在精度闭环中的作用
高精度加工与自动绕线的结合需要严密的检测体系作为支撑,通过在线阻抗测试与光学检测系统实时反馈数据,形成质量控制的闭环。每一卷绕制完成的音圈都会经过高精度的LCR电桥测试,测量其直流电阻和交流阻抗,数据自动上传至MES系统进行比对分析。若发现阻抗值超出预设公差范围,系统会自动标记并剔除不合格品,同时反向调整绕线机的张力参数或骨架上料位置,这种实时反馈机制有效降低了不良率,确保了阻抗匹配的精准度。
除了电气性能检测,骨架与线圈的微观结构分析也是验证加工精度的重要手段。利用高精度显微镜观察线圈层间的贴合情况以及骨架表面的微观缺陷,可以评估绕线工艺对阻抗潜在的影响。通过大数据分析历史生产数据,工程师能够识别出色散较大的工艺节点,进而优化模具设计或调整绕线算法。这种基于数据驱动的质量管理方式,使得阻抗匹配不再依赖经验判断,而是通过严密的物理验证和数据处理,实现从原材料到成品全流程的精准控制。