导热辅料在热压成型中的关键作用
导热辅料在电子散热系统中扮演着热量传递介质的角色,其性能直接决定了组件之间的热阻大小。在音圈支架等精密结构中,辅料需要填充微观层面的空隙,消除空气层,从而建立高效的热传导路径。传统的填充方式容易因气泡残留导致局部热点,而经过特殊配方的导热垫片或凝胶,能在高温高压环境下保持稳定的物理形态,确保接触面的完整性。
热压成型工艺通过精确控制温度和压力,使导热辅料发生形变并贴合支架表面的微结构。这一过程不仅要求辅料具备良好的压缩回弹特性,还需要其在固化过程中保持较低的挥发物含量,以避免内部产生空洞。辅料中的导热填料如氧化铝、氮化硼等颗粒的分散均匀性,是决定最终热导率的关键因素,均匀的分散能形成连续的声子传输网络,显著提升整体散热效率。
音圈支架T-arm的结构特性与散热挑战
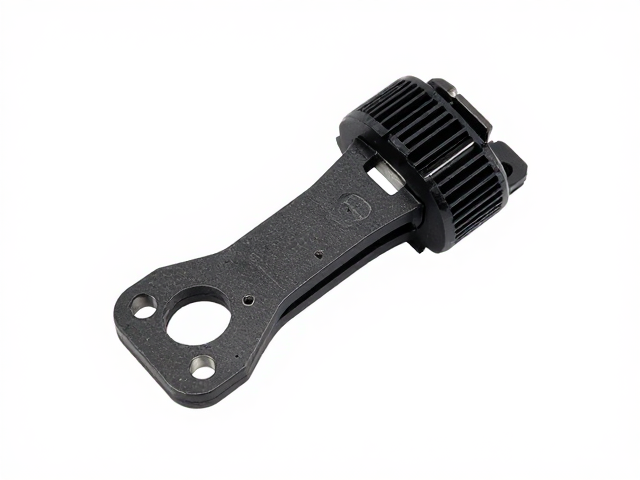
T-arm结构常见于微型马达及传感器组件中,其几何形状决定了热量传导的路径复杂性。由于T型横梁与垂直支柱的连接处存在应力集中,同时也构成了热流的瓶颈区域,因此该部位的热管理至关重要。在高频振动环境下,支架与周围组件之间可能存在微小的位移,若导热界面材料刚性过大,长期运行可能导致接触不良或断裂,影响设备寿命。
音圈支架通常由金属或高性能工程塑料制成,不同基材的热膨胀系数差异会在温度变化时产生形变应力。这种应力若无法通过辅料有效缓冲,可能导致焊点疲劳或结构松动。因此,T-arm设计需考虑与导热辅料的兼容性,辅料需具备足够的柔顺性以吸收机械应力,同时保持高热导率以快速将音圈产生的热量导出至散热片或外壳。
热压成型工艺的核心参数控制
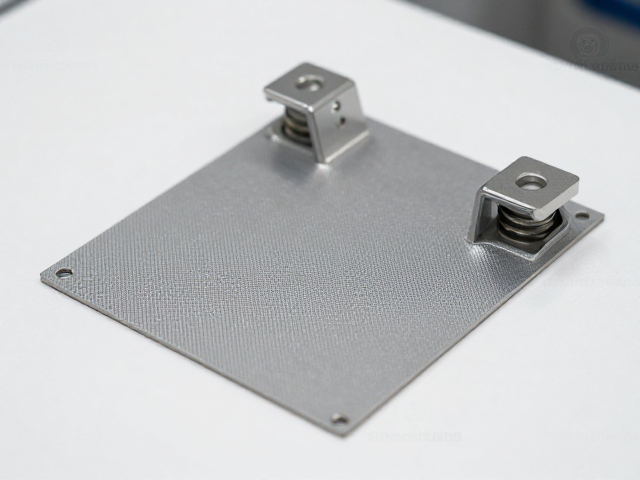
热压成型过程中的温度设定需严格匹配导热辅料的玻璃化转变温度或固化曲线。过低的温度会导致辅料流动性不足,无法充分填充T-arm与接触面间的微观不平度;而过高的温度则可能引起辅料分解或支架变形。实际生产中,通常采用分段升温策略,先以低温预压排出空气,再升至目标温度进行定型,以确保材料内部的致密性。
压力控制同样至关重要,成型压力需足以克服辅料粘度和界面摩擦力,使材料流动并贴合复杂几何形状,但过大的压力可能导致支架结构受损或辅料挤出过度。通过精密的液压或气动系统,可实现对成型压力的微米级调节。此外,保压时间的设定需根据辅料的流变特性进行优化,确保在压力作用下材料完成充分的分子重排,形成稳定的接触界面。
工艺优化与效率提升策略
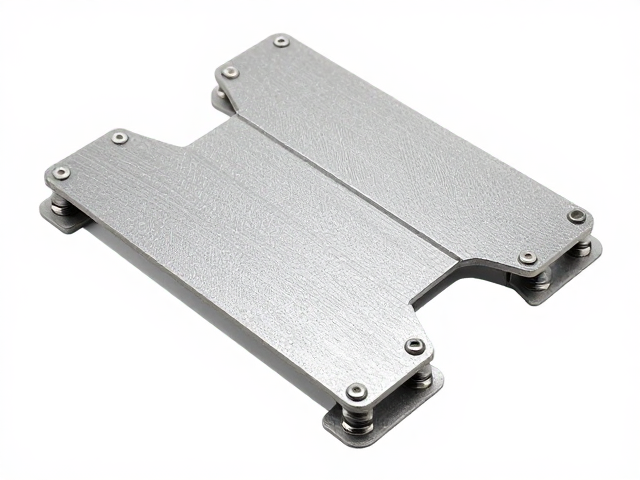
引入自动化视觉检测系统可实时监控热压成型过程中的辅料分布情况,及时发现缺料或溢料缺陷。通过调整模具表面的微纹理设计,可以引导辅料在成型过程中的流动路径,减少死角和气泡残留。模具温度的均匀性控制也是提升良品率的关键,采用多温区加热技术可确保T-arm不同部位受热一致,避免因温差导致的成型缺陷。
工艺数据的数字化采集与分析有助于建立成型参数与产品质量之间的映射关系。通过记录每次成型的温度、压力、时间等参数,并结合后续的热阻测试数据,可逐步优化工艺窗口。这种数据驱动的方法能够减少试错成本,提高生产效率,同时确保每一批次产品的散热性能的一致性,满足高端电子组件对散热性能的严苛要求。