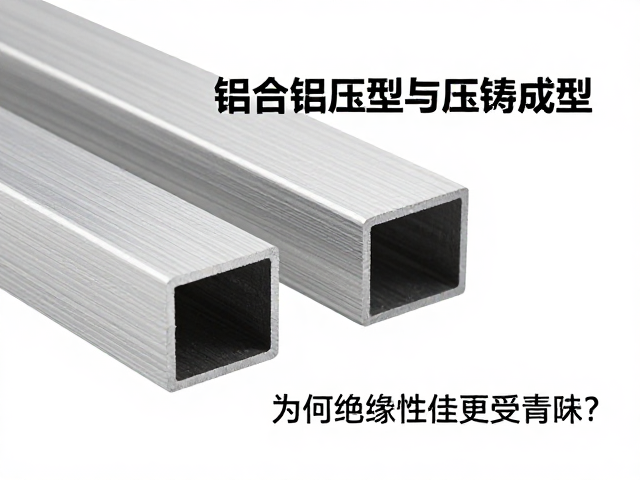
铝合金挤压型材与压铸成型的工艺本质差异
铝合金挤压与压铸虽然都用于制造金属零部件,但两者在材料状态和受力机制上有着本质的区别。挤压工艺是将加热后的铝合金棒材放入挤压筒中,通过巨大的压力迫使金属从模具孔中流出,形成具有恒定截面特征的长尺寸型材。这一过程属于塑性变形,金属内部的晶粒组织会沿着挤压方向发生严密的纤维状排列,使得材料在纵向力学性能上表现优异。相比之下,压铸是将熔融状态的铝合金液在高压下高速注入精密模具型腔中冷却成型。这种液态成型方式能够一次性获得形状复杂、细节丰富的零件,但金属在凝固过程中容易卷入气体或形成缩孔,且晶粒结构较为疏松。
从微观组织结构来看,挤压型材的致密度通常高于压铸件。由于挤压过程中金属处于固态塑性流动状态,内部气孔和夹杂物较少,晶粒细化且取向一致。这种致密的结构特征直接影响了材料的物理性能,特别是电学性能。压铸件因内部可能存在的微小孔隙和氧化物夹杂,往往会影响电子在材料内部的传导路径,导致其绝缘性能相对不稳定。而挤压型材凭借均匀的微观结构,在作为电气连接或绝缘支撑部件时,能提供更一致且可靠的物理屏障,减少漏电风险。
绝缘性能在工业场景中的核心价值
在电气设备与电子散热领域,铝合金材料的绝缘特性并非指完全像橡胶那样不导电,而是指其表面氧化层处理后的介电强度以及材料均匀性带来的电气安全性。挤压型材在生产过程中可以通过阳极氧化等表面处理技术,形成一层致密且均匀的氧化铝绝缘层。由于挤压件表面质量高、孔隙率低,这层氧化膜更加完整,不易因内部缺陷而破裂,从而提供优异的电气隔离效果。这种特性使得挤压型材成为高压开关柜、LED灯散热基板以及新能源汽车电池包结构件的理想选择,能够有效防止不同电位部件间的短路或漏电事故。
压铸件虽然也能进行表面处理,但其内部的气孔和表面微观缺陷可能导致氧化膜在后续使用中出现局部薄弱点。在高频高压环境下,这些微观缺陷可能引发局部放电,长期运行会增加安全隐患。因此,在对电气安全性要求极高的场景下,工程师更倾向于使用挤压型材。例如,在光伏逆变器机箱中,使用挤压成型的铝型材作为结构框架兼绝缘支撑,能够确保内部高压元件与外壳之间具有稳定的绝缘距离,满足严格的安规标准。这种对绝缘一致性的追求,是挤压工艺在高端制造中占据重要地位的关键原因。
力学性能与结构稳定性的协同效应
挤压工艺赋予铝合金型材极高的纵向力学强度,这种强度来源于晶粒的定向排列和加工硬化效应。在需要承受较大机械载荷或振动的环境中,挤压型材表现出更好的抗疲劳性和尺寸稳定性。对于电气绝缘部件而言,机械稳定性至关重要。如果绝缘支撑件在受力后发生变形或开裂,绝缘性能将瞬间失效。挤压型材因其内部无气孔、组织致密,在受到冲击或持续应力时不易产生微观裂纹,从而保持了绝缘层的完整性。相比之下,压铸件在受到冲击时,内部的缺陷可能成为裂纹源,导致零件突然断裂,进而破坏电气隔离功能。
此外,挤压型材可以实现长尺寸的连续生产,便于在大型设备中构建一体化的绝缘支撑结构。这种连续性减少了连接点的数量,降低了因连接处绝缘处理不当而引发的故障风险。在轨道交通和大型工业设备中,长距离的电气隔离往往依赖于连续挤压成型的铝制绝缘导轨或支架。这些部件不仅需要具备良好的绝缘性,还需要像挤压型材那样提供稳定的机械支撑,确保设备在长期运行中不发生位移或松动。压铸工艺受限于模具尺寸和冷却效率,难以经济地生产超长且高强度的绝缘结构件,因此在这类应用场景中逐渐被挤压工艺取代。
表面处理适应性与长期可靠性
铝合金挤压型材的表面处理工艺成熟且可控,特别是阳极氧化和电泳涂装等技术,能显著提升材料的耐腐蚀性和绝缘性能。由于挤压件表面均匀、无缺陷,氧化膜的生长过程更加可控,形成的绝缘层厚度一致,硬度高,耐磨性好。这意味着在恶劣的环境条件下,如高湿、盐雾或化学腐蚀环境中,挤压型材能长期保持其绝缘特性,不易因表面腐蚀而导致绝缘失效。压铸件表面可能存在针孔或砂眼,这些缺陷在腐蚀环境中容易成为腐蚀介质渗透的通道,加速基材腐蚀,进而破坏表面绝缘层,导致电气性能下降。
在长期运行中,绝缘材料的老化是一个重要考量因素。挤压型材通过优化的合金成分和挤压工艺,可以获得更稳定的基体组织,减少因内部应力释放导致的变形。这种尺寸稳定性确保了绝缘间隙在长期使用中保持不变,符合电气安全标准中对最小绝缘距离的要求。许多行业标准对电气部件的绝缘电阻和耐压强度有严格规定,挤压型材凭借其优异的材料一致性和表面质量,更容易通过型式试验和长期老化测试。相比之下,压铸件因批次间可能存在的内部质量波动,在一致性控制上难度较大,增加了长期运行中的不可预测风险。