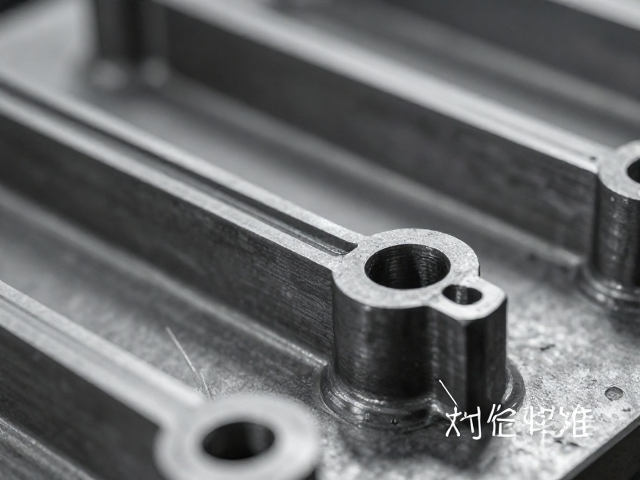
铁质冲压件与注塑成型的复合工艺解析
在精密制造领域,将铁质冲压件作为嵌件植入注塑成型工艺,已成为提升零部件机械强度与尺寸稳定性的主流方案。该工艺的核心在于利用冲压件优异的抗拉强度与刚性,结合注塑件复杂的几何形状与表面质感,实现功能与美学的双重优化。生产过程中,通常选用低碳钢或不锈钢作为冲压基材,经过激光切割、级进模冲压等工序形成预定形态,随后通过清洗、除锈及表面预处理,确保其能与塑料基材形成稳固的物理或化学结合。
工艺执行时,模具设计需精确计算嵌件定位结构,确保冲压件在注塑腔体内的同轴度与平面度符合公差要求。注塑过程中,熔融塑料在高压下包裹冲压件,冷却固化后形成不可拆卸的复合结构。这种“以铁补塑”或“以塑配铁”的组合,有效解决了单一塑料材料在承受高载荷、高磨损或需精密螺纹连接场景下的性能短板,广泛应用于汽车电子连接器、家用电器内部支架以及工业自动化组件中。
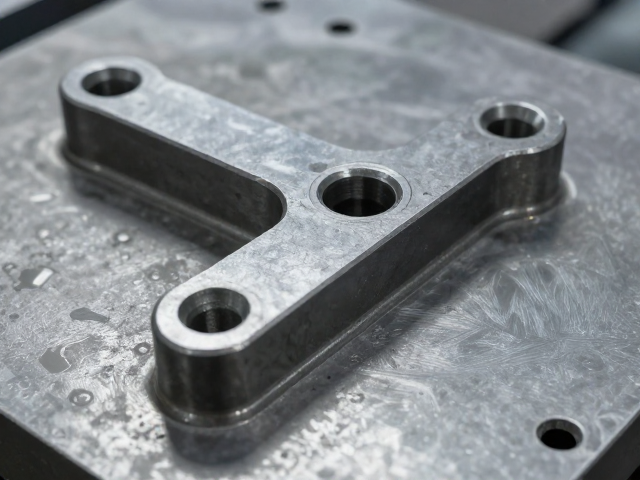
安装孔位的精度控制与标准规范
安装孔位的加工精度直接决定了复合件在最终装配中的配合质量与结构稳定性。对于铁质冲压部分,孔位通常通过高精度级进模一次性冲压成型,孔位公差需严格遵循ISO 286或GB/T 1804标准中的精密等级(如h7或g6),以确保与后续安装螺栓或销钉的过盈或过渡配合。冲压过程中,模具刃口的磨损管理至关重要,需设置严密的模具寿命周期与定期刃磨计划,防止因模具精度下降导致孔位尺寸超差或毛刺产生。
注塑成型阶段对孔位的影响主要体现在热变形与收缩率控制上。由于塑料材料在冷却过程中会发生体积收缩,若安装孔位于注塑包胶区域,孔位的最终尺寸会受塑料收缩特性影响。因此,在模具设计阶段需引入严密的模流分析,计算不同温度、压力参数下的收缩补偿值。对于关键定位孔,通常要求在冲压成型后增加二次精加工工序(如CNC钻孔或磨削),以消除注塑应力带来的微小形变,确保孔位位置度误差控制在±0.05mm以内,满足高精度装配需求。
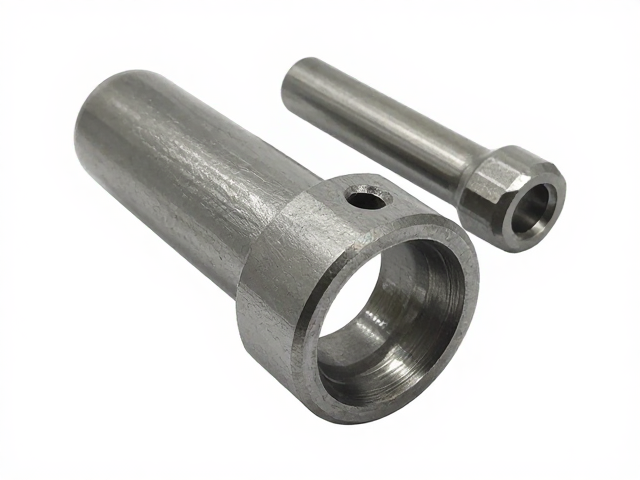
界面结合强度与表面处理工艺
铁质冲压件与塑料基材的结合力是决定产品使用寿命的关键因素,界面结合不良会导致产品在受力或高温环境下发生分层、脱落。提升结合强度的常用手段是在冲压件表面进行机械粗化处理或化学转化处理。例如,通过喷砂处理增加表面粗糙度,提高塑料分子的机械咬合力;或采用磷化、钝化处理形成微孔结构,增强化学键合效果。此外,在冲压件注塑面设计倒扣、滚花或网格纹路,可显著提升机械嵌合力,这是无需额外胶粘剂即可实现高强度结合的有效结构设计策略。
表面处理还需考虑环境耐受性与兼容性。若产品应用于户外或高腐蚀环境,冲压件需进行镀锌、镀镍或达克罗处理,以防止锈蚀蔓延至塑料内部。此时需验证表面处理层与所选塑料(如ABS、PC、PA6等)的相容性,避免处理剂中的化学成分导致塑料老化、开裂或变色。对于高温应用场景,需选用耐温性能优异的工程塑料,并确保界面材料在长期热循环下的膨胀系数匹配,减少因热应力差异导致的界面疲劳断裂。
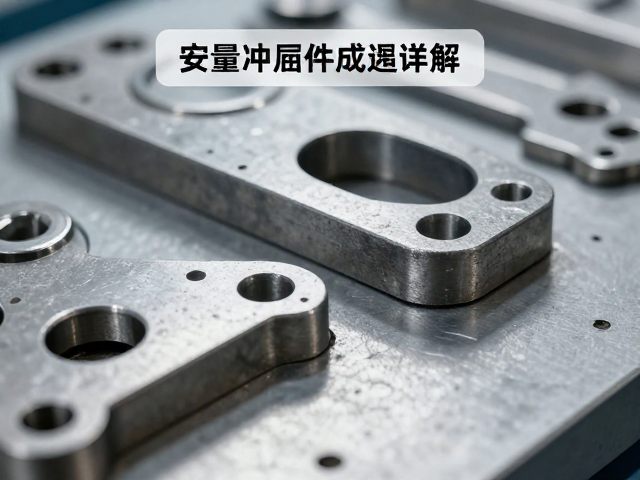
质量检测体系与失效模式分析
针对铁质冲压件注塑成型的产品,建立严密的质量检测体系是保障良率的必要环节。常规检测包括外观检查、尺寸测量及结合强度测试。外观检查重点识别熔接痕、气泡、缺料及嵌件偏移等缺陷;尺寸测量使用三坐标测量机(CMM)对安装孔位的位置度、孔径及平面度进行全检或抽检。结合强度测试通常采用拉力测试或剪切测试,依据行业标准设定最小剥离力或剪切力阈值,验证界面结合的可靠性。
失效模式分析有助于从源头优化工艺参数。常见的失效模式包括嵌件松动、塑料开裂、孔位变形等。嵌件松动多因注塑温度过高导致界面降解或冷却时间不足引起结构应力释放;塑料开裂常由内应力集中或材料脆性过大造成;孔位变形则可能与冲压毛刺干涉或注塑保压压力不均有关。通过失效分析定位根本原因,可针对性调整注塑温度、注射速度、保压时间及模具冷却系统,从而提升产品的一致性与耐用性,确保每批次产品均符合设计规格要求。