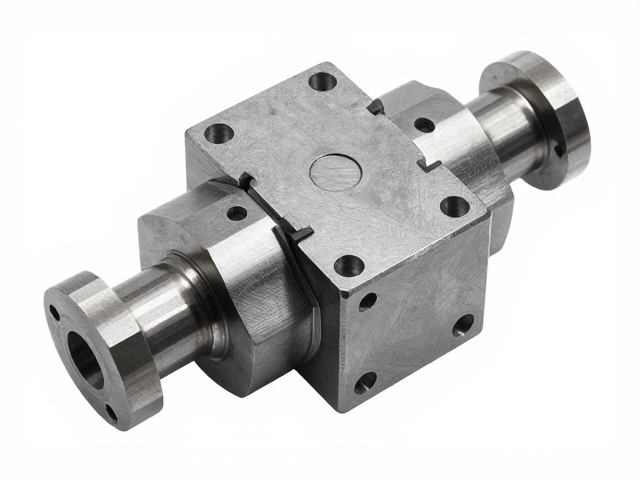
谐振现象对精密机械部件的致命影响
在高精度机械传动与精密加工领域,谐振是一类极具破坏性的物理现象。当外部激励频率接近部件的固有频率时,系统振幅急剧放大,导致材料内部产生微观裂纹甚至宏观断裂。对于铁质冲压件与CNC加工件而言,这种由共振引发的疲劳失效,会直接削弱部件的结构完整性,造成尺寸精度漂移和表面质量恶化。特别是在高频往复运动或高速旋转场景中,谐振不仅缩短了部件寿命,还可能导致整个机械系统的非计划性停机,带来显著的经济损失。
传统设计往往侧重于材料强度的提升,却忽视了动态刚度与阻尼特性的匹配。铁质材料虽然具备优异的机械强度,但其内耗较低,对振动能量的吸收能力有限。一旦加工出的部件在运行中发生谐振,应力集中效应会迅速蔓延至应力集中点,如孔位边缘、薄壁区域或截面突变处。这种动态失效模式具有隐蔽性和突发性,常规静态强度测试难以发现潜在风险,使得谐振抑制成为提升精密部件可靠性的核心痛点。
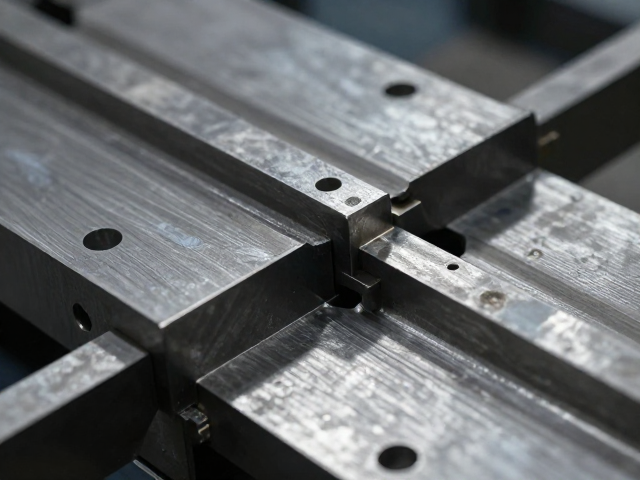
铁质冲压工艺在谐振抑制中的结构优化逻辑
铁质冲压通过模具对板材施加压力,使其发生塑性变形,从而获得所需形状。这一工艺在控制谐振方面,可通过优化几何结构实现。例如,通过冲压成型增加局部加强筋或凸台,能够有效改变部件的截面惯性矩,从而调整其固有频率,使其避开工作频段的共振区。冲压件通常具有较高的表面硬度和一致性,合理的模具设计可以在不增加额外材料重量的前提下,提升部件的整体刚度,降低因振动引起的位移幅度。
此外,冲压工艺允许在薄壁结构中形成复杂的波形或波浪形特征。这些微观或宏观的几何起伏能够增加结构的阻尼效应,分散振动能量。相较于整体实心结构,冲压形成的局部变形区能够像弹簧一样吸收部分冲击能量,从而削弱谐振峰值。在实际应用中,工程师需通过有限元分析模拟不同冲压深度和筋位布局下的模态特性,确保部件在预定负载范围内保持动态稳定,避免发生共振失稳。
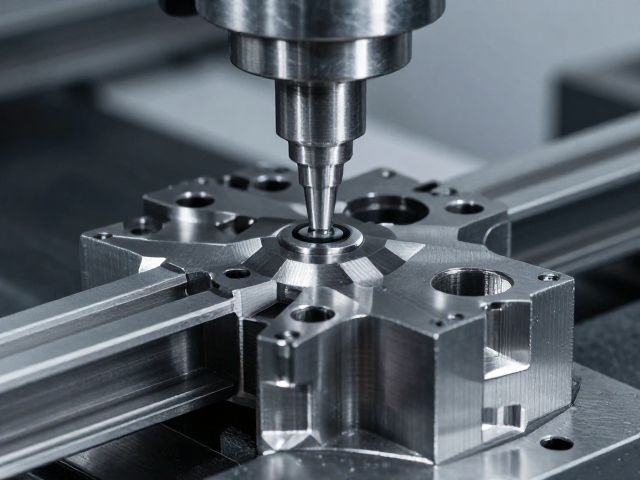
CNC加工在复杂几何与材料阻尼下的精度控制
CNC加工凭借其卓越的灵活性和精度,能够处理冲压难以实现的复杂三维结构,尤其在抑制谐振方面发挥着独特作用。通过精密的车削、铣削或钻孔,CNC可以在部件内部或表面构建特定的减振槽、配重块或异型腔体。这些结构能够破坏振动的连续性,改变应力传播路径,从而有效降低谐振响应。例如,在主轴或传动轴的加工中,通过CNC技术去除多余材料并优化质量分布,可显著改变部件的模态振型,消除不利的振动模式。
材料特性在CNC加工中同样会因加工参数而发生变化。切削过程中的残余应力分布会影响部件的动态性能。通过优化切削速度、进给率及刀具路径,可以控制残余应力的释放与分布,减少因应力不均导致的振动敏感点。同时,CNC加工允许对局部区域进行微细纹理处理或表面改性,增加表面摩擦阻尼,进一步削弱高频振动的幅度。这种基于精确计算的材料去除与结构重构,使得CNC部件在应对复杂动态负载时表现出更优的稳定性。
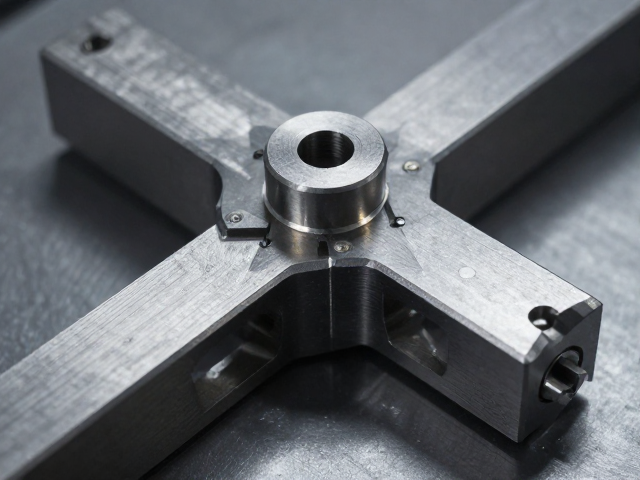
工艺协同与多物理场耦合下的性能提升
单一工艺难以应对所有谐振挑战,铁质冲压与CNC加工的协同应用成为提升精密部件性能的关键。冲压件可作为基础结构,提供主要的承载能力和初步的几何形态,而CNC加工则对关键接触面、装配接口或高应力区域进行精加工和结构微调。这种组合策略既利用了冲压的高效率和优异表面质量,又发挥了CNC在复杂几何和精密公差控制上的优势。通过多物理场耦合分析,工程师可以预测冲压变形对CNC加工基准的影响,优化整体制造流程,确保部件在动态负载下的谐振抑制效果。
在材料选择与热处理环节,两种工艺的结合也需精细调控。冲压过程中的冷作硬化效应可提高部件局部强度,但可能降低韧性;而CNC加工后的去应力退火则能恢复材料性能,平衡强度与阻尼特性。通过精确控制热处理温度和时间,可以优化材料的微观组织结构,增强其内耗特性,从而提升对振动能量的吸收能力。这种从材料微观结构到宏观几何形态的全方位调控,使得铁质精密部件在极端工况下仍能保持卓越的性能表现,满足高端制造领域对高精度、高可靠性部件的严苛要求。